
Không gì khó chịu hơn khi vừa uốn xong sắt hộp thì mặt cắt lại bị móp, méo, vừa mất thẩm mỹ vừa ảnh hưởng đến độ bền. Để uốn sắt hộp không bị móp, ngoài tay nghề, việc chọn đúng khuôn và dụng cụ hỗ trợ cũng rất quan trọng. Đặc biệt với ống thành mỏng, phương pháp uốn phù hợp sẽ giúp hạn chế biến dạng và tạo ra đường cong đều, đẹp hơn.
Vì sao dễ bị móp khi uốn sắt hộp vuông bằng máy 3 trục?
Muốn tìm đúng cách uốn sắt hộp không bị móp, trước hết cần hiểu nguyên nhân gây biến dạng. Khi uốn, thành trong của ống chịu lực nén và dễ bị nhăn, sụp vào trong, trong khi thành ngoài chịu lực kéo và bị giãn.
Tình trạng này thường rõ hơn ở sắt hộp thành mỏng, tỷ lệ kích thước/ độ dày lớn hoặc khi bán kính uốn quá nhỏ. Ngoài ra, khuôn không đúng kích thước, thiếu lõi đỡ, tốc độ uốn quá nhanh hoặc đặt đường hàn không phù hợp cũng có thể khiến ống bị móp.
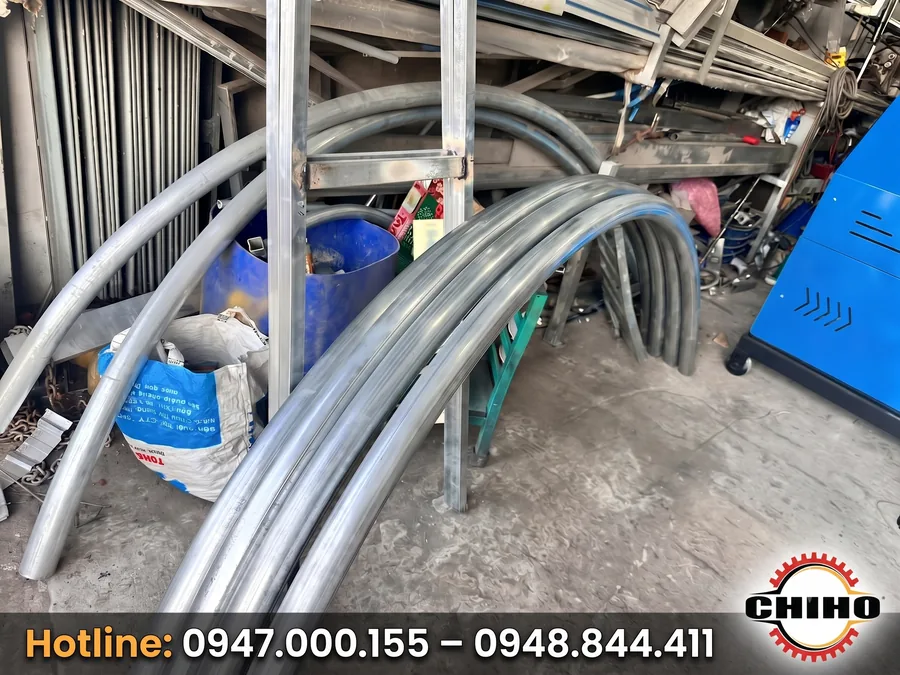
Hình ảnh sản phẩm sắt hộp
Với phương pháp thủ công, có thể dùng cát để hỗ trợ giữ hình dạng. Khi cần độ chính xác cao, máy uốn CNC kết hợp lõi mandrel giúp kiểm soát biến dạng tốt hơn.
Kích thước tối đa khi uốn sắt hộp vuông bằng máy 3 trục
Khả năng uốn sắt hộp vuông không giống nhau ở tất cả máy 3 trục. Mỗi dòng máy đều có có giới hạn riêng, phụ thuộc vào đường kính trục, công suất và kết cấu máy.
Theo thông số máy uốn 3 trục CHIHO, khả năng uốn hộp vuông được phân theo từng model như sau:
| Nhu cầu | Model tham khảo | Hộp vuông tối đa |
|---|---|---|
| Hộp nhỏ | MO-60 | 50 × 50 × 1,8 mm |
| Hộp nhỏ – trung bình | MO-76 | 50 × 50 × 2 mm |
| Hộp trung bình | MO-90 | 60 × 60 × 3 mm |
| Hộp lớn hơn | MO-114 / MO-140 | 70 × 70 × 3 mm |
| Hộp kích thước lớn | MO-160 / MO-168 | 125 × 125 × 5 mm |
Tuy nhiên, không nên chỉ nhìn vào kích thước hộp để chọn máy. Cùng một kích thước ngoài nhưng thành ống khác nhau sẽ cho lực uốn và khả năng biến dạng khác nhau.
Cách uốn sắt hộp vuông hạn chế móp ống
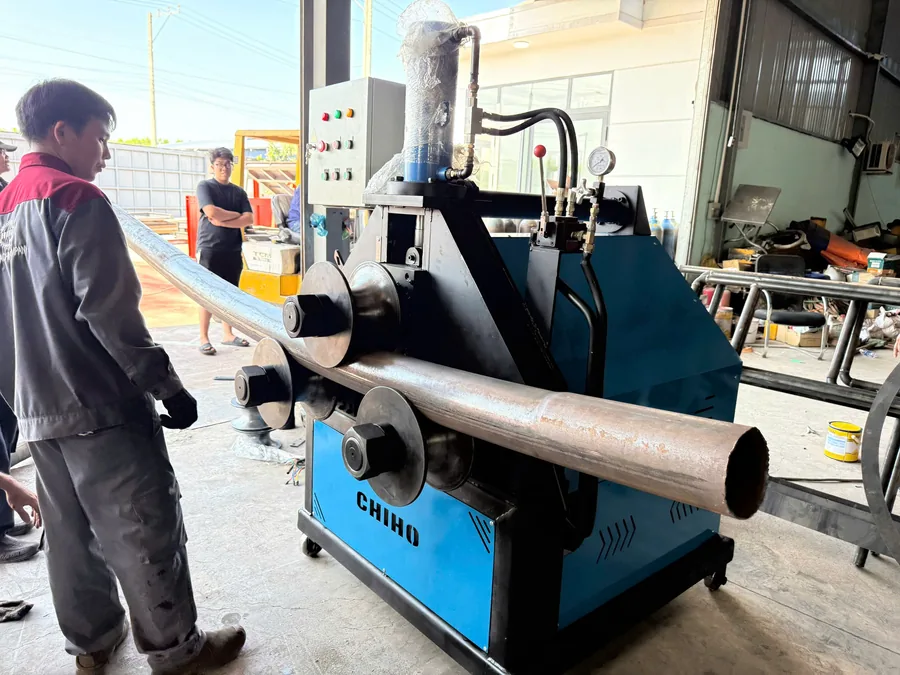
Máy uốn ống thương hiệu CHIHO
-
Chọn đúng máy và khuôn uốn phù hợp
Đây là bước mang tính quyết định. Sử dụng dụng cụ không khớp kích thước hoặc khuôn uốn rộng quá mức sẽ tạo điều kiện cho ống bị bẹp. Hãy cung cấp rõ kích thước và độ dày hộp cho nhà cung cấp để chọn đúng model máy.
- Điều chỉnh con lăn từ từ qua nhiều lượt
Tốc độ uốn quá nhanh hoặc ép lực quá sâu ngay từ đầu sẽ gây biến dạng vật liệu. Cách làm đúng là:
Tăng lực uốn từng bước nhỏ.
Cho sắt hộp chạy qua lại con lăn nhiều lượt, mỗi lượt tạo thêm một độ cong nhất định.
Cách này giúp lực phân bổ đều, kim loại có thời gian giãn nở và tránh rạn nứt.
-
Đảm bảo sắt hộp được giữ thẳng, đúng tâm
Trước khi khởi động máy, hãy kiểm tra xem vật liệu đã nằm thẳng hướng, cân đối giữa các rãnh con lăn chưa. Nếu ống bị nghiêng hoặc trượt trong quá trình chạy máy, lực ép lên hai cạnh hộp sẽ không đều, dẫn đến đường cong bị vặn xoắn và móp méo.
-
Áp dụng kỹ thuật hỗ trợ cho sắt hộp thành mỏng
Thành hộp càng mỏng, nguy cơ móp càng cao khi uốn góc nhỏ. Đối với những trường hợp khó, thợ cơ khí chuyên nghiệp thường áp dụng các mẹo hỗ trợ như:
Sử dụng lõi đỡ (mandrel) hoặc lò xo chèn: Giữ nguyên hình dáng rỗng bên trong.
Nhồi cát: Nhét cát khô thật chặt vào bên trong ống và bịt kín hai đầu để tạo áp suất nội bộ, giúp thành sắt không bị sụp vào khi uốn.
Gia nhiệt: Với vật liệu dày hoặc góc uốn quá gắt, có thể dùng đèn khò làm nóng sơ bộ để tăng độ dẻo trước khi uốn.
Lưu ý khi uốn sắt hộp không bị móp
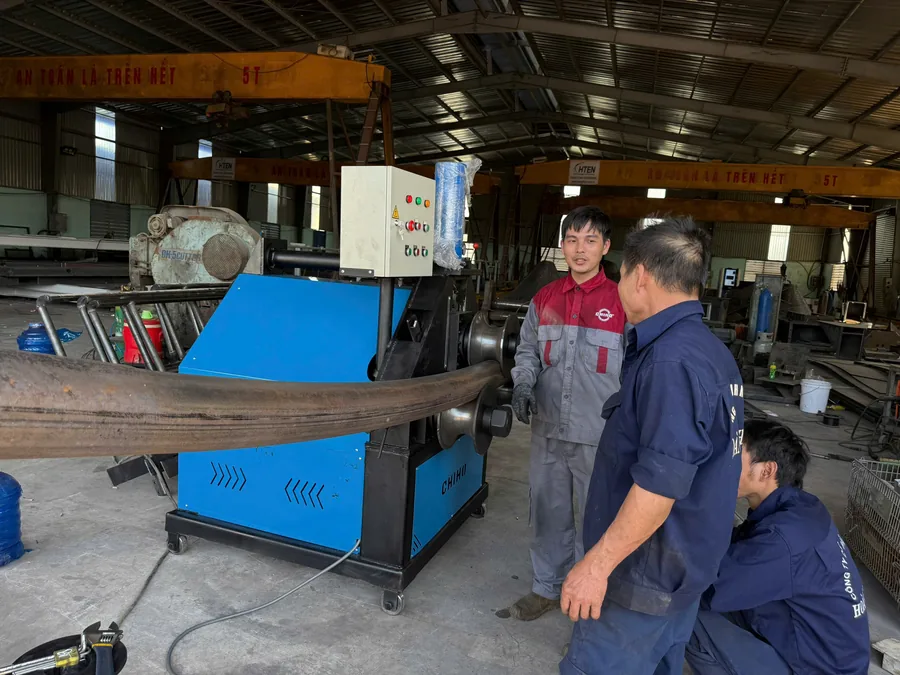
Hình ảnh nhân viên kỹ thuật hướng dẫn sử dụng máy uốn ống thương hiệu CHIHO
Dù đã chọn đúng phương pháp, một số lỗi trong quá trình uốn vẫn có thể khiến sắt hộp bị móp hoặc biến dạng. Nên lưu ý:
- Kiểm tra vị trí đường hàn: Nên đặt đường hàn ở vị trí ít chịu tác động của lực nén hoặc kéo để hạn chế nguy cơ nứt, biến dạng.
- Chọn bán kính uốn phù hợp: Không nên uốn với bán kính quá nhỏ, đặc biệt đối với ống thành mỏng. Bán kính phù hợp cần căn cứ vào kích thước và độ dày thành ống.
- Kiểm tra máy và khuôn trước khi uốn: Khuôn bị mòn, lệch trục hoặc thiết bị hoạt động không ổn định có thể làm ống bị móp. Vì vậy, cần kiểm tra và bảo dưỡng máy định kỳ.
- Uốn thử trước khi sản xuất hàng loạt: Với loại sắt hộp mới, nên uốn thử một đoạn ngắn để kiểm tra lực uốn, bán kính và mức độ biến dạng trước khi thực hiện số lượng lớn.
Liên hệ CHIHO
CHIHO là đơn vị chuyên nghiên cứu và chế tạo các dòng máy công nghiệp, máy xây dựng tự động hóa tại Việt Nam. Với định hướng tối ưu hóa chi phí và nâng cao năng suất cho các xưởng cơ khí, các dòng máy như máy bẻ đai tự động, máy uốn ống 3 trục hay máy đan lưới của CHIHO luôn được chú trọng về độ chính xác, độ bền và tính tiện dụng trong quá trình vận hành.
Hotline kỹ thuật / tư vấn: 0947.000.155 – 0948.844.411
Xưởng sản xuất: 282 Lê Thị Riêng, Phường Thới An, TP.HCM
Website: cokhitudongchiho.com